
L’integrazione di materiali riciclati nei contenitori per rifiuti destinati al settore commerciale può ridurre l’impronta di carbonio di una struttura senza comprometterne la durabilità? Esaminare l’origine delle materie prime, i processi di trasformazione e i vincoli strutturali è fondamentale per definire strategie di approvvigionamento capaci di superare i più rigorosi audit di sostenibilità.
Tipologie di materiali riciclati impiegati nella produzione di contenitori
Per stabilire precisi requisiti sul contenuto riciclato, occorre innanzitutto mappare l’origine dei flussi di materiale. Nei principali standard di rendicontazione, le dichiarazioni sul materiale di recupero si articolano in due categorie distinte, quantificate su base ponderale tramite una formula univoca: % di contenuto riciclato = (massa del materiale riciclato ÷ massa totale del prodotto finito) × 100.
- Contenuto pre-consumo (o post-industriale): materiale intercettato prima di entrare nel flusso dei rifiuti durante il processo manifatturiero (come scarti di produzione, rifili o pezzi non conformi). Ne restano esclusi gli sfridi reimmessi di prassi nello stesso ciclo produttivo che li ha generati, ad esempio mediante macinatura immediata.
- Contenuto riciclato post-consumo (PCR): frazione derivante da utenze domestiche, commerciali o istituzionali che ha esaurito il ciclo di vita per cui era stata progettata e non può più assolvere la sua funzione originaria.
Poliolefine riciclate (rHDPE e rPP)
I contenitori rigidi per contesti professionali impiegano in larga parte poliolefine post-consumo, in particolare polietilene ad alta densità riciclato (rHDPE) e polipropilene riciclato (rPP). Le filiere di recupero attingono soprattutto a flaconi di detergenza dismessi, imballaggi rigidi e imballi industriali a fine vita.
Metalli riciclati
- Alluminio riciclato: proviene dalla raccolta differenziata di lattine per bevande, demolizioni civili e sfridi di lavorazione industriale.
- Acciaio riciclato: ricavato da rottami ferrosi provenienti dallo smantellamento di infrastrutture, beni durevoli giunti a fine ciclo e scarti di carpenteria.
Processi manifatturieri: dal rifiuto al contenitore professionale
Trasformare i rifiuti post-consumo in contenitori robusti e performanti richiede un controllo meticoloso dei trattamenti meccanici e termici, indispensabile per garantire uniformità alle proprietà chimico-fisiche della materia prima seconda.
Nel caso dei polimeri, il ciclo prende avvio con la selezione ottica: le plastiche rigide vengono separate per polimero mediante spettroscopia nel vicino infrarosso (NIR) e sottoposte a lavaggi intensivi per rimuovere contaminanti organici, etichette e residui di adesivi. Il materiale decontaminato viene poi triturato in scaglie omogenee, fuso all’interno di un estrusore dotato di sistemi filtranti continui per intercettare particelle insolubili e, infine, trasformato in granuli (pellet) di rHDPE o rPP pronti per lo stampaggio.
A partire dal granulo, la produzione adotta tre tecnologie principali in base ai requisiti dell’applicazione finale:
- Stampaggio a iniezione: il polimero fuso viene spinto ad alta pressione in stampi d’acciaio; è la soluzione d’elezione per elementi geometricamente complessi e ad alta precisione, come coperchi basculanti, scomparti interni e cestini da ufficio.
- Soffiaggio: una porzione tubolare di polimero estruso (parison) in rHDPE viene racchiusa in uno stampo e gonfiata con aria compressa contro le pareti, ottenendo corpi cavi monolitici e privi di saldature.
- Stampaggio rotazionale (rotostampaggio): la polvere polimerica fonde aderendo alle pareti di uno stampo riscaldato in lenta rotazione biassiale. Il risultato sono pareti spesse, uniformi e del tutto prive di tensioni residue, ideali per grandi cassonetti da esterno.
Per i modelli metallici, i rottami di acciaio e alluminio vengono fusi in forni ad arco elettrico o a riverbero, corretti nella composizione di lega secondo tolleranze rigorose e colati in lingotti o bramme, prima di passare alle fasi di calandratura, piegatura e saldatura. La protezione dalla corrosione dell’acciaio viene assicurata tramite zincatura a caldo — con immersione in zinco fuso per formare uno strato di protezione metallurgicamente legato — oppure mediante verniciature a polvere termoindurente ad alta tenuta.
Quantificare i benefici ambientali e i risparmi energetici
Sostituire risorse vergini con materiali rigenerati abbatte l’energia e il carbonio incorporati (embodied carbon) nelle infrastrutture di gestione dei rifiuti, tagliando a monte le emissioni legate alle fasi estrattive e di raffinazione.
- Lavorazione dell’alluminio: l’impiego di alluminio secondario richiede il 95% in meno di energia rispetto alla produzione primaria da bauxite, riducendo quasi del tutto le relative emissioni di gas a effetto serra.
- Produzione dell’acciaio: la rifusione del rottame ferroso riduce il fabbisogno energetico tra il 60% e il 74% rispetto alla via minerale da altoforno, con un taglio medio del 58% delle emissioni climalteranti.
- Polimeri termoplastici: il riciclo a ciclo chiuso delle poliolefine fa calare fino al 46% la domanda cumulativa di energia e fino al 28% le emissioni di gas serra rispetto alle resine vergini da idrocarburi fossili.
Se il quadro normativo dell’Unione Europea guida la transizione verso l’economia circolare, i criteri di appalto pubblico adottati nei paesi nordici e baltici hanno fissato standard di conformità ancora più stringenti. Integrare contenitori con quote verificate di riciclato supporta i requisiti operativi per i sistemi di gestione ambientale ISO 14001 e contribuisce al monitoraggio degli indicatori Scope 3 lungo l’intera catena di fornitura.
Limiti tecnici e criticità prestazionali dei materiali riciclati
Nonostante l’innegabile valore ecologico dei materiali di recupero, gli uffici acquisti e i facility manager devono valutarne i vincoli strutturali per evitare cali prematuri nelle prestazioni d’uso.
Criticità delle poliolefine (rHDPE e rPP)
- Resistenza all’urto compromessa: il polipropilene riciclato da post-consumo (rPP) mostra spesso una tenacità all’impatto inferiore rispetto al materiale vergine. Alle basse temperature o in presenza di carichi gravosi, i componenti realizzati in rPP puro non modificato possono andare incontro a fratture da fragilità.
- Contaminazione incrociata ed eterogeneità: le plastiche rigide rigenerate contengono talvolta cariche inerti residue o inclusioni reciproche di PE e PP. Se una matrice di rHDPE è contaminata da frazioni di PP, la resistenza a trazione e l’allungamento a rottura crollano. I compoundatori rimediano a questo deficit aggiungendo elastomeri termoplastici o copolimeri a blocchi con funzione di compatibilizzanti.
- Invecchiamento termo-ossidativo: i ripetuti cicli termici di lavorazione degradano le catene molecolari dei polimeri, alterandone la viscosità allo stato fuso. Per gli impieghi all’aperto, è perciò indispensabile arricchire la formulazione con masterbatch anti-UV e stabilizzanti termici.
Comportamento delle leghe metalliche
- Corrosione localizzata: nei metalli secondari, la progressiva concentrazione di elementi residuali non asportabili durante la fusione può innescare fenomeni corrosivi; presenze eccessive di rame nell’alluminio ne accentuano la tendenza alla vaiolatura (pitting), mentre concentrazioni anomale di zinco favoriscono la corrosione intergranulare.
- Corrosione galvanica: all’aperto o in ambienti ricchi di umidità, l’abbinamento diretto tra alluminio riciclato e viteria in acciaio inossidabile genera corrosione galvanica da contatto, a meno di non frapporre guarnizioni isolanti dielettriche. L’acciaio zincato a caldo, al contrario, offre una barriera catodica durevole anche a fronte di graffi e abrasioni superficiali.
Criteri di approvvigionamento, certificazione e conformità
Per mettersi al riparo da dichiarazioni mendaci (greenwashing) e documentare i dati nel proprio bilancio di sostenibilità o nei report ESG sulla gestione dei rifiuti, i requisiti di acquisto devono esigere conformità basate su verifiche di terze parti indipendenti.
Protocolli riconosciuti a livello internazionale — quali lo standard SCS Recycled Content, imperniato sulle norme ISO 14021 ed SCS-103 — attestano l’effettiva presenza di materiale riciclato attraverso audit rigorosi di bilancio di massa lungo l’intera supply chain. Parallelamente, i programmi di appalto pubblico sostenibile (come i criteri CPG delineati dall’EPA statunitense nell’ambito FAR) prescrivono quote minime vincolanti di PCR per la fornitura di cestini da ufficio e stazioni di raccolta.
Nelle gare di fornitura, è raccomandabile richiedere schede tecniche validate per singolo codice articolo (SKU) e certificati d’ente in corso di validità, superando le autocertificazioni o i generici codici di condotta dei fornitori.
Oltre la plastica: soluzioni alternative a basso carbonio incorporato
Sebbene l’impiego di plastica rigenerata allontani il ricorso a idrocarburi vergini, non elimina le complessità intrinseche del fine vita dei polimeri sintetici. Un’analisi approfondita sull’impatto ambientale dei cestini in plastica conferma che il riciclo meccanico impoverisce progressivamente la struttura molecolare del materiale, destinandolo alla fine alla discarica o al recupero energetico.
Per gli interni direzionali, le università e le strutture socio-sanitarie, l’adozione di materiali naturali e rinnovabili rappresenta una scelta lungimirante per potenziare la propria strategia di economia circolare.
I vantaggi del compensato di betulla certificato FSC
L’impiego del compensato di betulla baltica con certificazione di catena di custodia FSC per stazioni di raccolta differenziata indoor unisce alte prestazioni a una chiara impronta ecologica:
- Minore impronta carbonica incorporata: grazie alla fotosintesi, il legname proveniente da foreste gestite in modo responsabile funge da deposito naturale di carbonio. Una stazione in multistrato di betulla presenta un’impronta climalterante sull’intero ciclo vitale da 2 a 4 volte inferiore rispetto a un manufatto analogo in metallo o plastica vergine.
- Pregio architettonico negli interni: l’estetica calda e pulita delle essenze lignee si armonizza con il design contemporaneo degli spazi di lavoro, integrando i punti di raccolta nelle zone di rappresentanza con una discrezione impossibile per i bidoni industriali in polimero.
- Resistenza meccanica: la stratificazione incrociata del compensato di betulla di prima scelta offre una notevole resistenza alla flessione, stabilità dimensionale ed eccellente assorbimento degli urti nelle zone commerciali ad alto traffico.
Le organizzazioni impegnate a comprimere le emissioni Scope 3, a ottenere punteggi premianti nella gestione dei rifiuti per la certificazione LEED o a impostare un’efficace strategia per uffici a zero emissioni nette trovano nelle strutture in legno a basso carbonio incorporato una risposta solida e coerente.
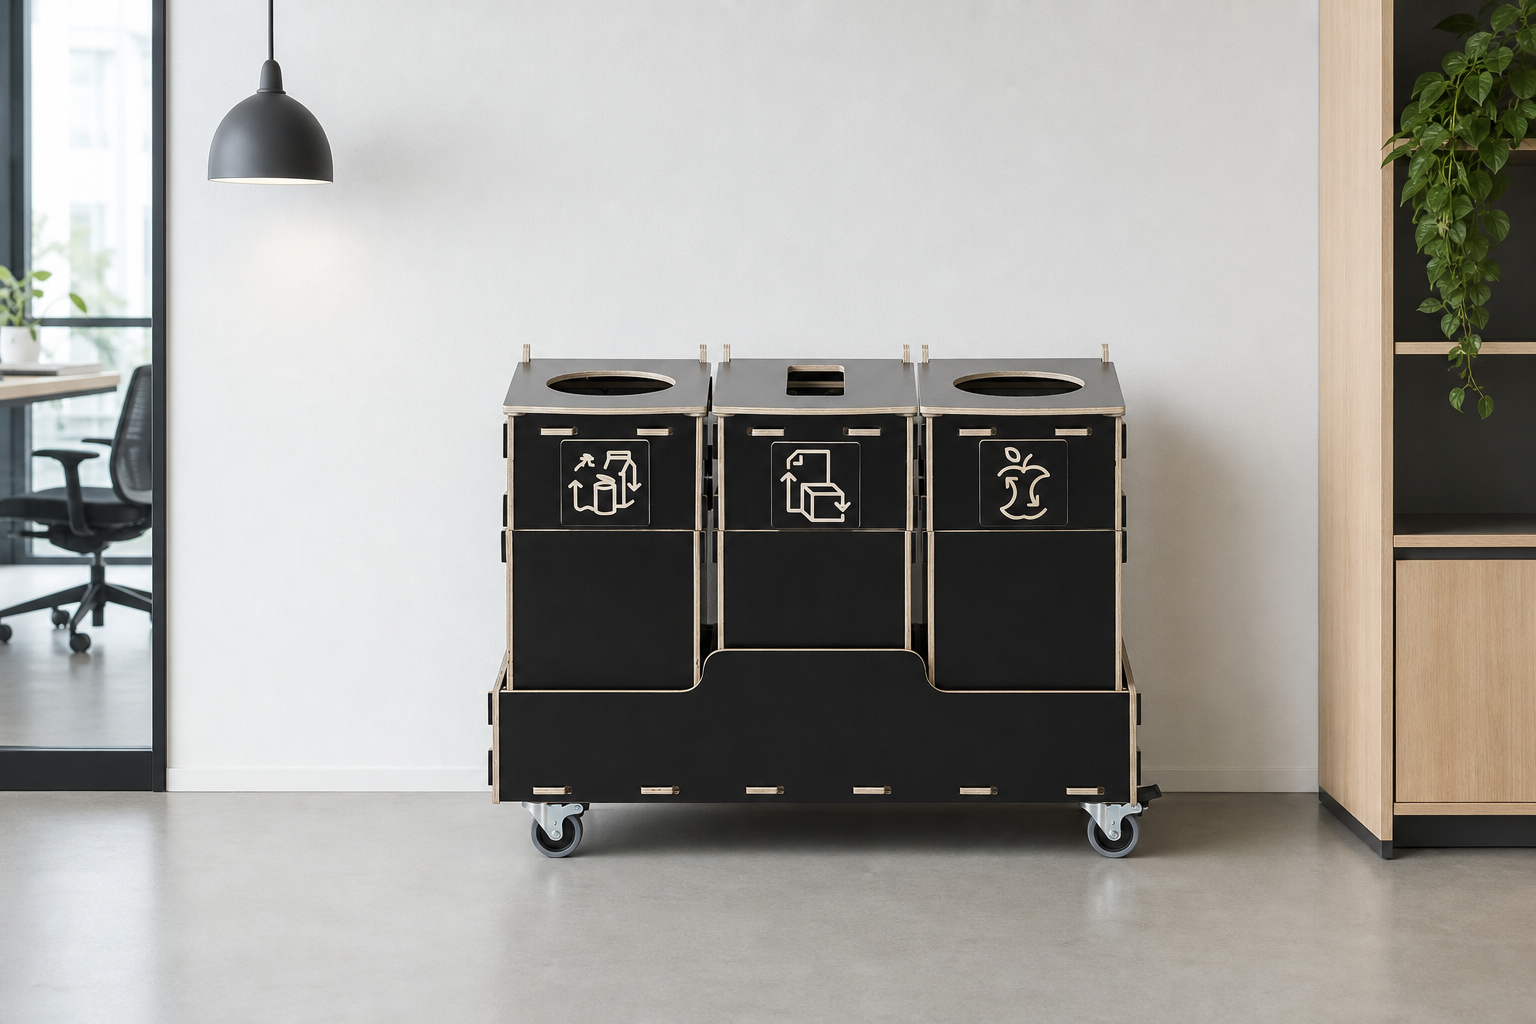
Scopri la nostra gamma di cestini modulari per la raccolta differenziata, progettata per rispondere alle più avanzate esigenze di facility management aziendale.
La serie Sorter
Stazioni modulari indoor compatte e personalizzabili con incisione laser di loghi e pittogrammi, realizzate in multistrato di betulla da silvicoltura sostenibile con giunzioni a incastro senza minuteria metallica a vista.
-
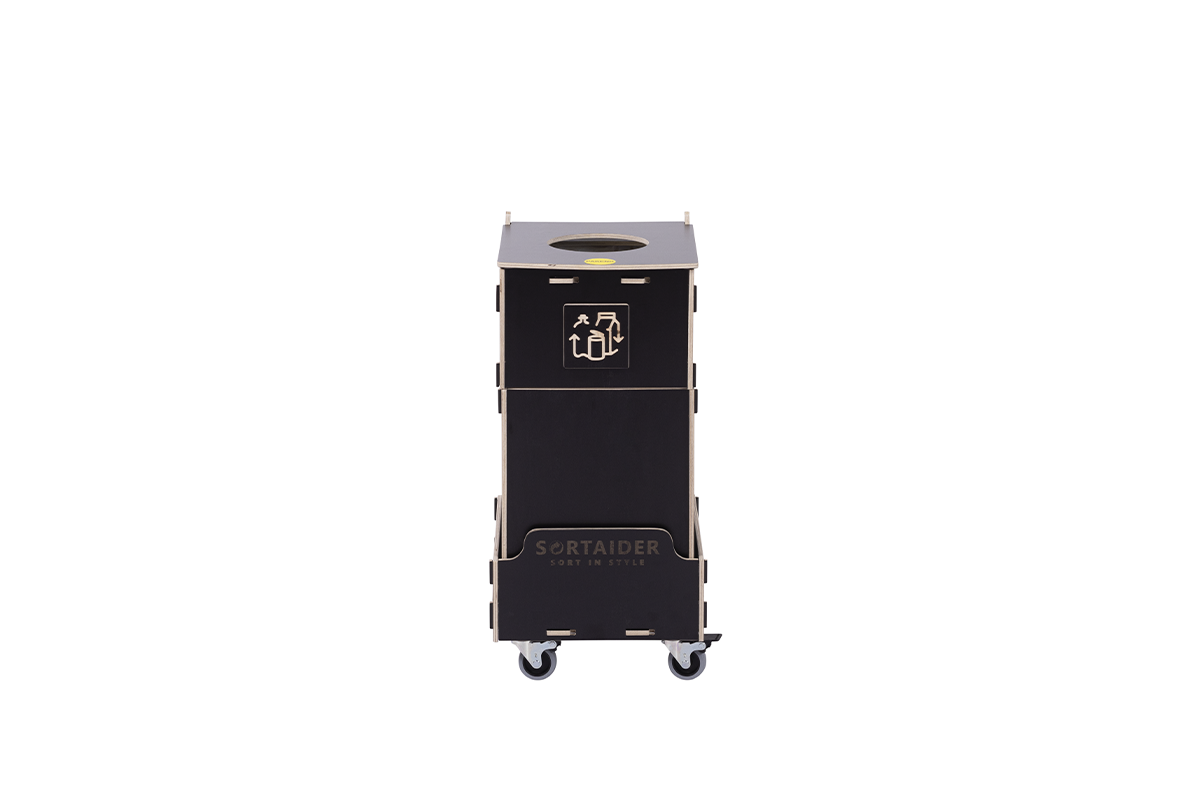
Cestino per la raccolta differenziata Sorter 1 × 10 l marrone
1 tipo di rifiuto 1 x 10 l173,60 € (IVA 24% inclusa)140 € (IVA esclusa) -
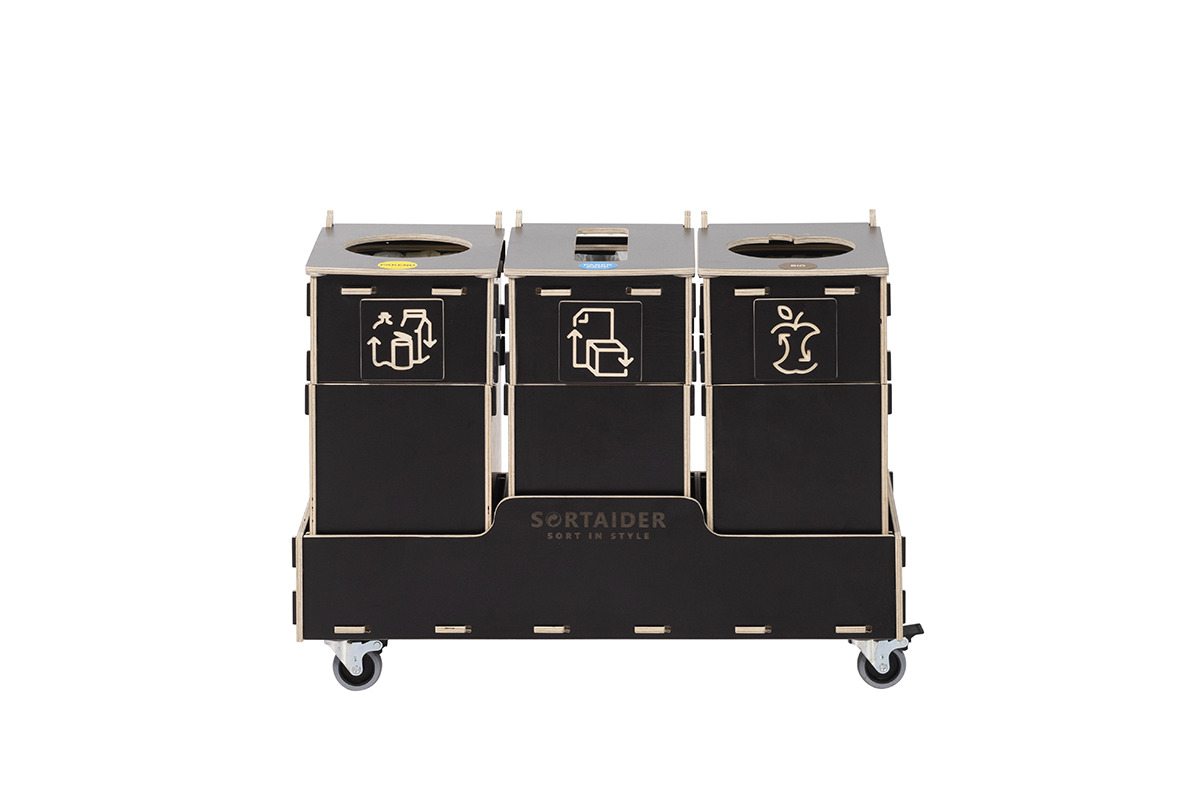
Cestino per la raccolta differenziata Sorter 3 × 10 l marrone
3 tipi di rifiuto 3 x 10 l297,60 € (IVA 24% inclusa)240 € (IVA esclusa) -
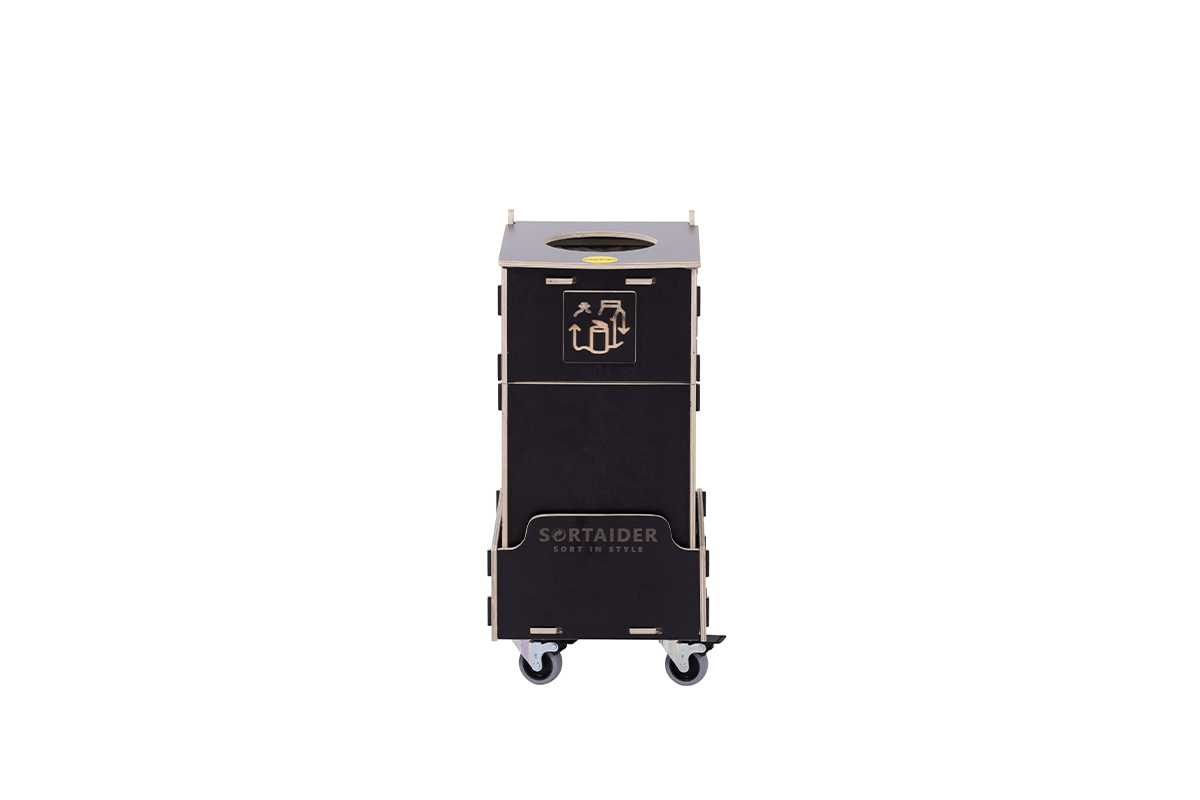
Cestino per la raccolta differenziata Sorter 1 × 20 l marrone
1 tipo di rifiuto 1 x 20 l223,20 € (IVA 24% inclusa)180 € (IVA esclusa)
Per configurazioni su misura destinate a uffici di rappresentanza e open space, esplora i modelli della serie Sorter.
La serie Container
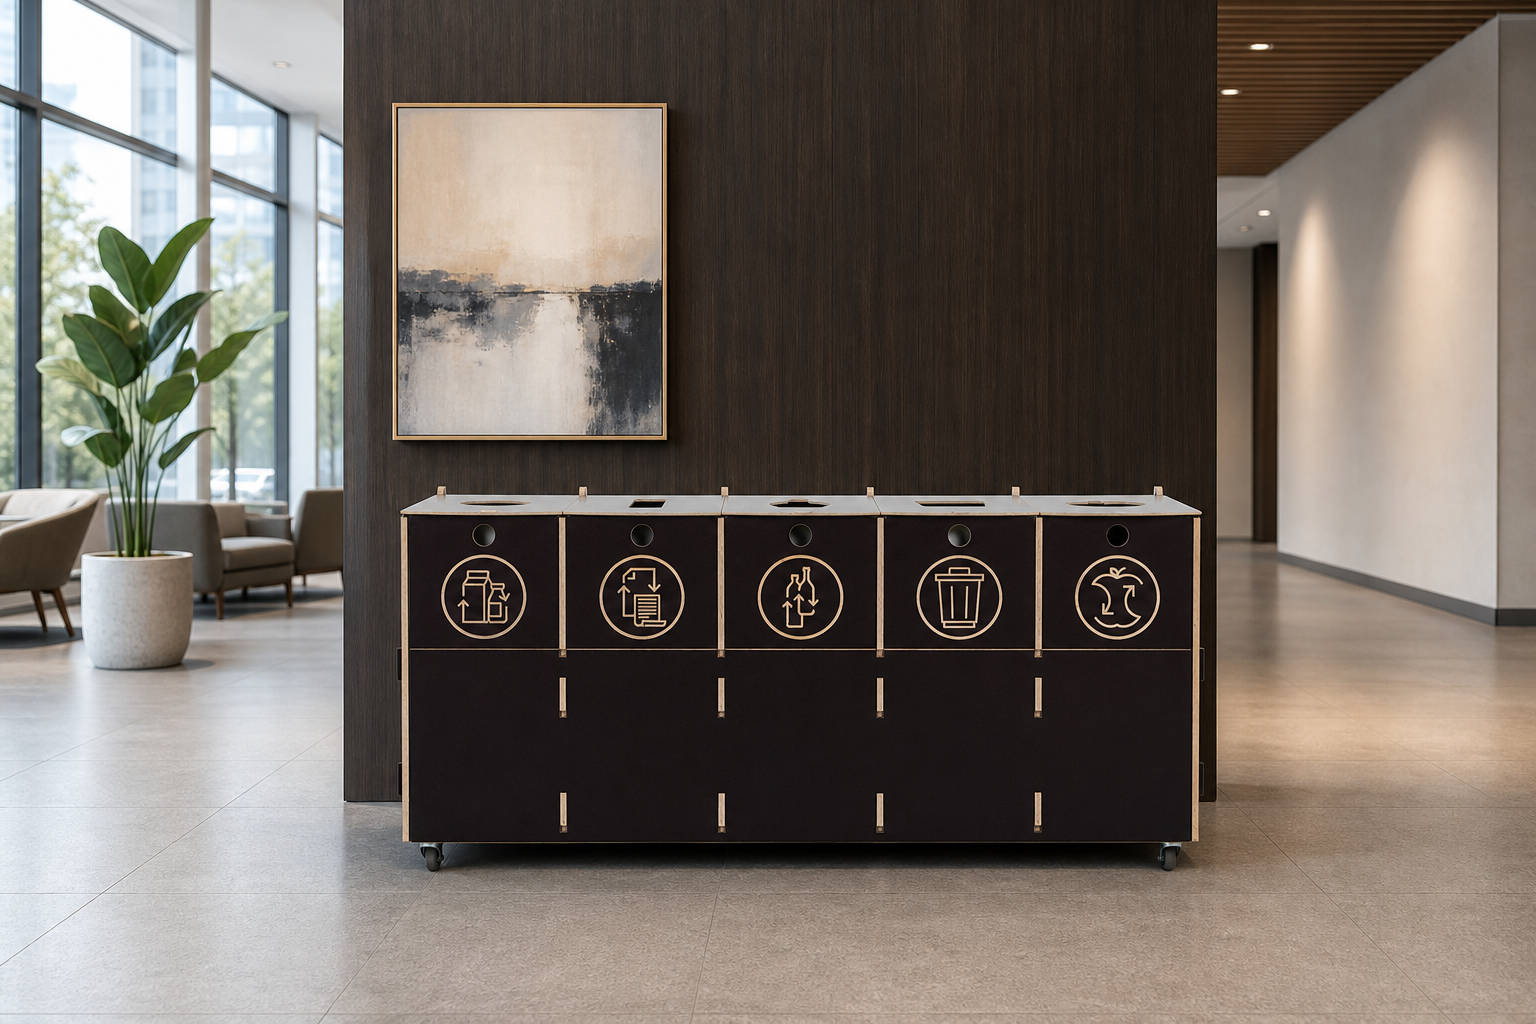
Stazioni di raccolta pluricomparto insignite del Red Dot Design Award, progettate per gestire grandi volumi in ambienti ad alta affluenza grazie alla robustezza intrinseca della struttura in legno tecnico.
-
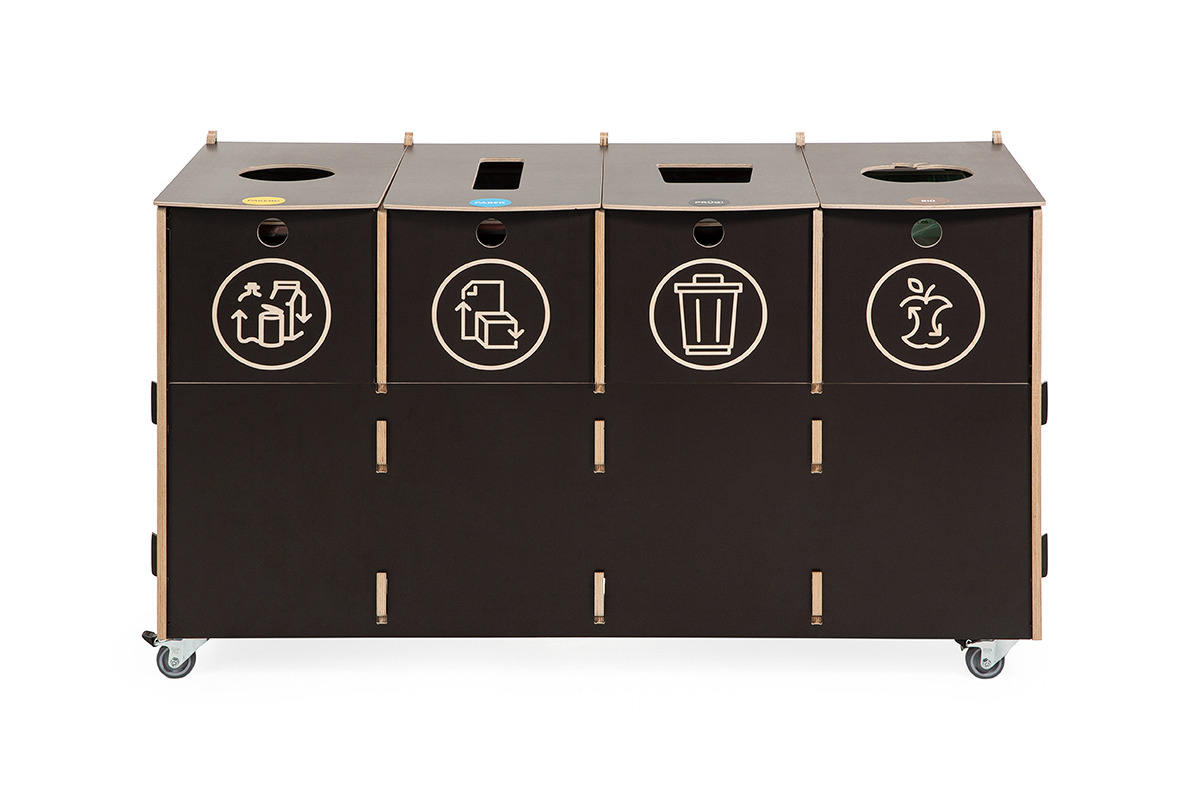
Cestino per la raccolta differenziata Container 4 × 40 l marrone
4 tipi di rifiuto 4 x 40 l1 612 € (IVA 24% inclusa)1 300 € (IVA esclusa) -
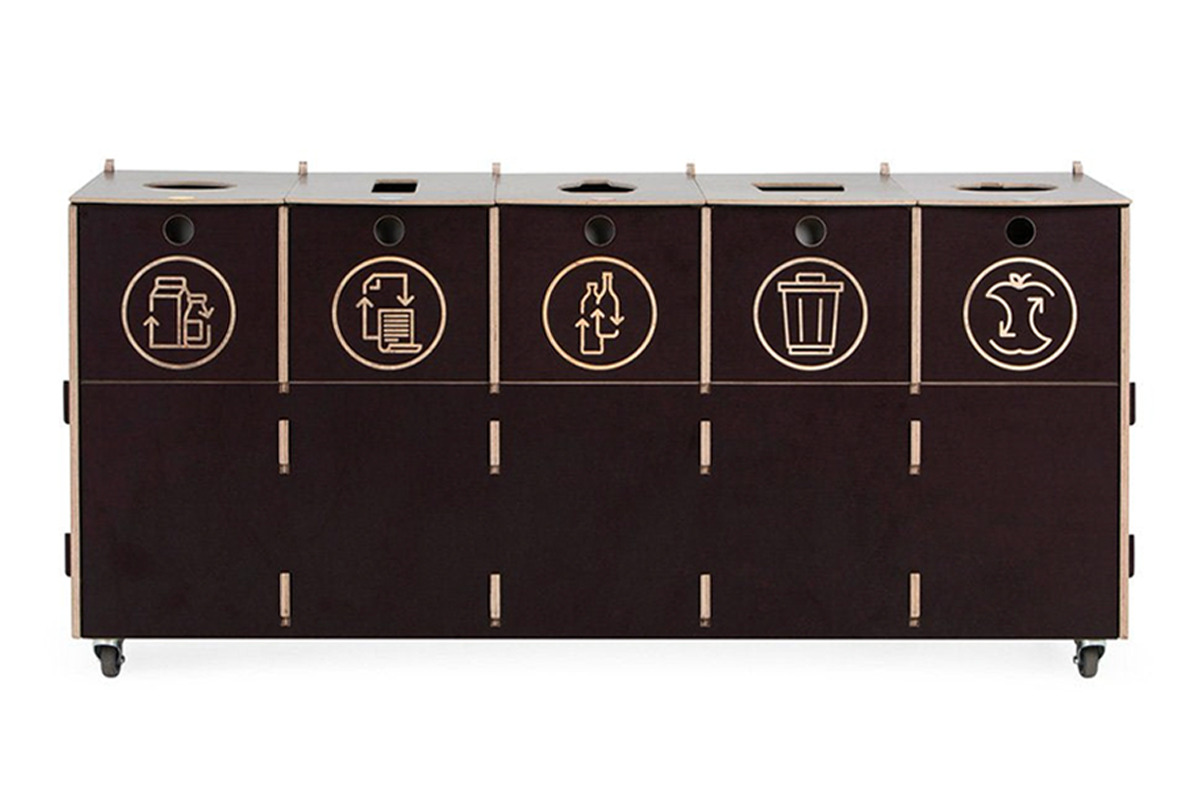
Cestino per la raccolta differenziata Container 5 × 40 l marrone
5 tipi di rifiuto 5 x 40 l1 798 € (IVA 24% inclusa)1 450 € (IVA esclusa) -
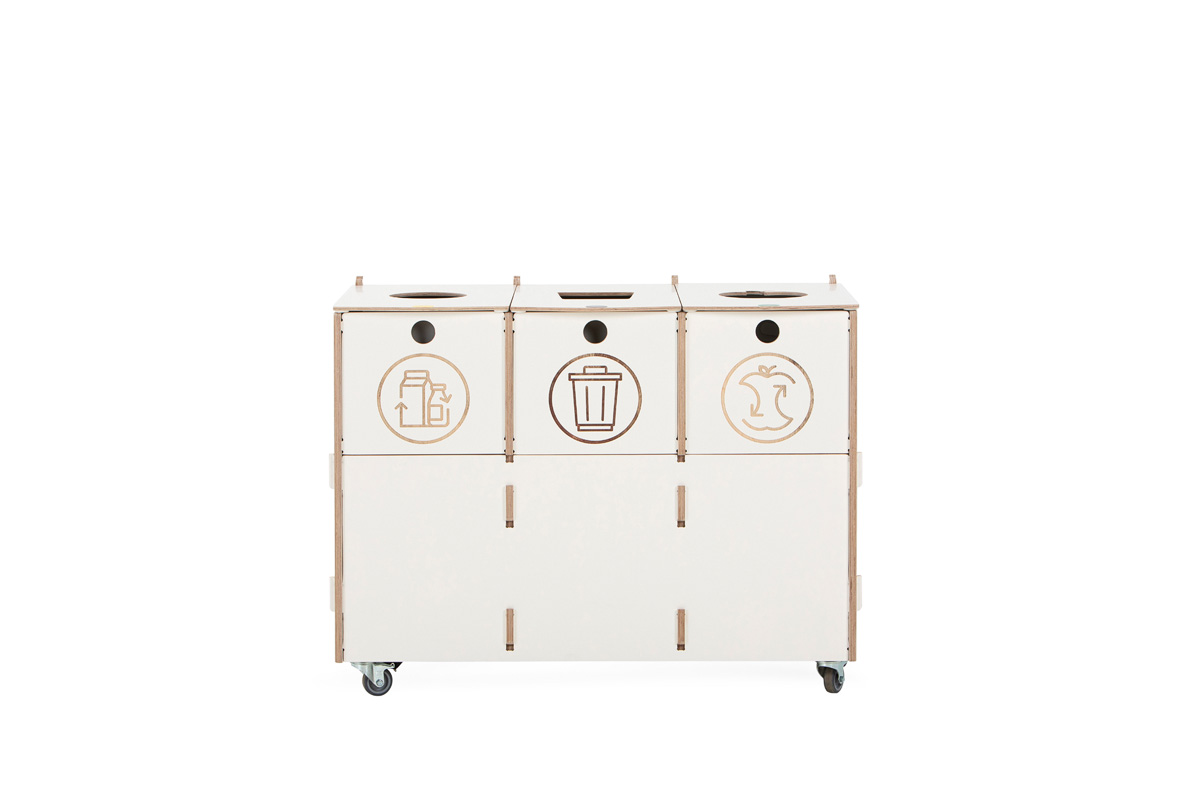
Cestino per la raccolta differenziata Container 3 × 40 l bianco
3 tipi di rifiuto 3 x 40 l1 215,20 € (IVA 24% inclusa)980 € (IVA esclusa) -
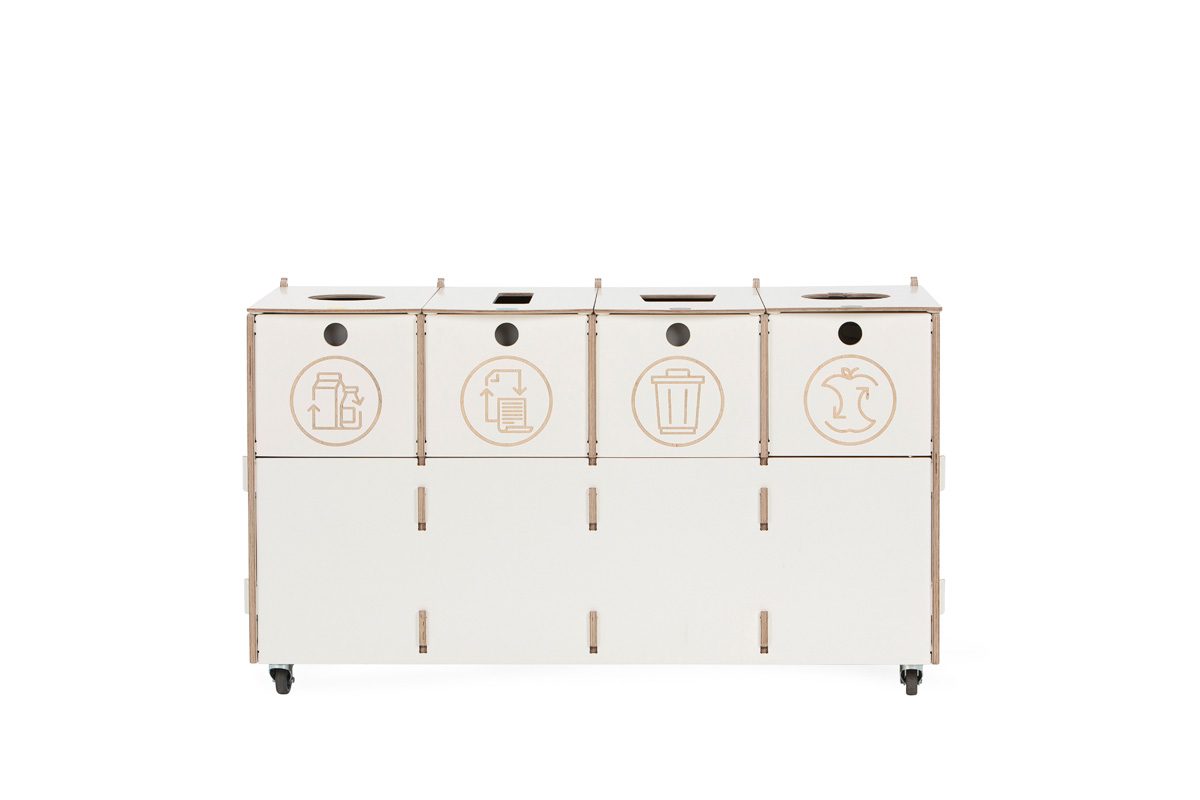
Cestino per la raccolta differenziata Container 4 × 40 l bianco
4 tipi di rifiuto 4 x 40 l1 612 € (IVA 24% inclusa)1 300 € (IVA esclusa) -
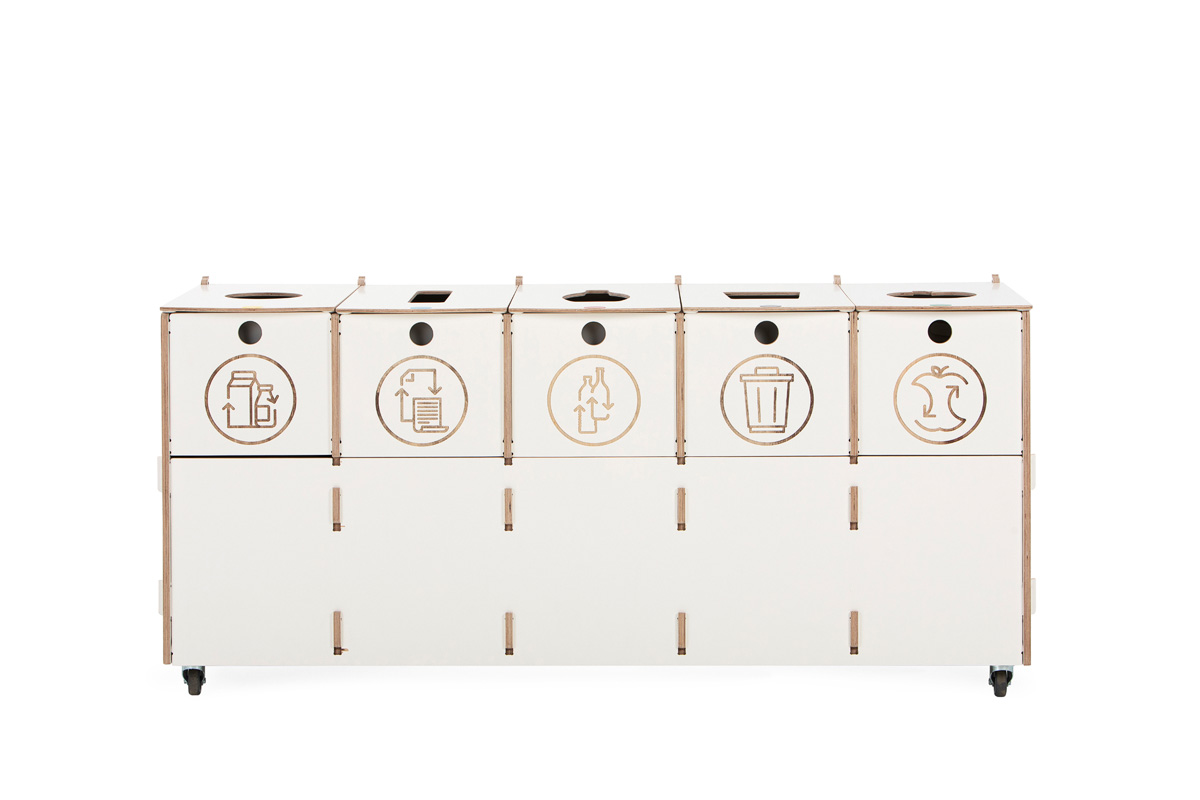
Cestino per la raccolta differenziata Container 5 × 40 l bianco
5 tipi di rifiuto 5 x 40 l1 798 € (IVA 24% inclusa)1 450 € (IVA esclusa)
Consulta le composizioni disponibili all’interno del catalogo della serie Container.
La serie Ecolong
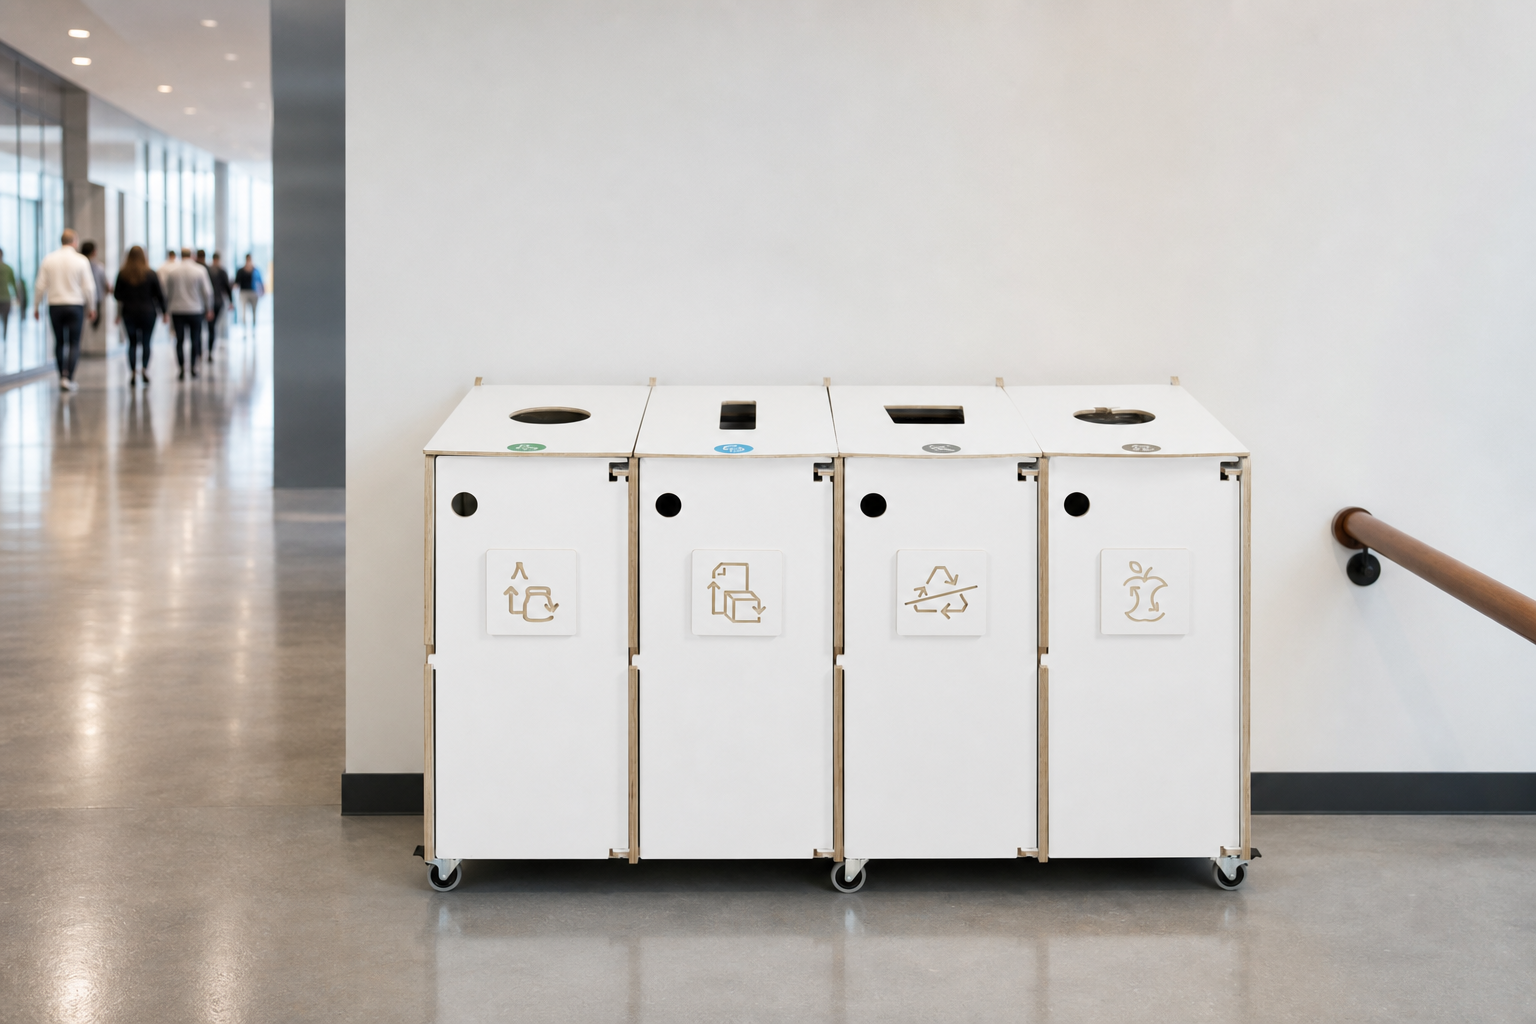
Isole di smistamento ad alta capacità con ingombro a terra ridotto, dotate di un sistema flessibile 3 in 1 compatibile con cartuccia a sacco continuo, anello reggisacco tradizionale o svuotamento diretto del contenitore interno. Scopri tutte le varianti nella sezione dedicata alla serie Ecolong.
Ottimizzare la dotazione per la differenziata negli spazi commerciali
Allineare gli obiettivi di sostenibilità con la longevità dell’investimento richiede di assegnare a ciascun ambiente il materiale tecnicamente più idoneo. Nelle aree esterne esposte a intemperie e sollecitazioni severe, l’acciaio zincato o l’rHDPE stabilizzato ai raggi UV restano le soluzioni di riferimento. Negli spazi interni, tuttavia, le stazioni di raccolta in legno rinnovabile a bassissimo carbonio incorporato offrono un profilo di compatibilità ecologica e una resa architettonica nettamente superiori.
Se intendi rinnovare l’infrastruttura di riciclo della tua sede nell’ambito degli obiettivi ESG aziendali, consulta il nostro approfondimento sui produttori di contenitori per la raccolta differenziata oppure leggi i nostri consigli pratici su come ridurre l’impronta di carbonio in ufficio. I nostri consulenti tecnici sono a disposizione per fornire schede prodotto e dati di analisi del ciclo di vita (LCA) calibrati sulle specificità della tua organizzazione.